


Nhiệt độ sấy mực in lụa gốc nước bao nhiêu là phù hợp?
Nhiệt độ sấy mực in lụa gốc nước phụ thuộc vào công thức mực, chất liệu vải và thiết bị sấy, vì vậy cần ưu tiên thông số trong tài liệu kỹ thuật của sản phẩm. Với nhiều dòng mực in vải, khoảng 150–160°C tại lớp mực là mốc tham khảo thường gặp, nhưng nhiệt độ này không phải quy chuẩn chung và phải đi kèm thời gian xử lý phù hợp.
Để hình in bền, cần phân biệt làm khô bề mặt với đóng rắn hoàn toàn. Bài viết dưới đây hướng dẫn cách xác định quy trình sấy, kiểm tra thành phẩm và hạn chế lỗi trong sản xuất.
Vì sao cần kiểm soát nhiệt độ khi sấy mực?
Mực gốc nước thường cần được làm khô để nước thoát khỏi lớp in, sau đó tiếp tục xử lý theo yêu cầu của công thức mực. Giai đoạn xử lý nhiệt giúp chất liên kết trong mực hình thành lớp in bám chắc hơn trên vải. Nếu chỉ thấy bề mặt khô mà chưa đạt điều kiện đóng rắn, hình in vẫn có thể bong, nứt hoặc phai sau khi giặt.
Ngược lại, nhiệt độ quá cao hoặc thời gian sấy quá lâu có thể làm vải đổi màu, co rút, biến dạng hoặc khiến lớp in bị ảnh hưởng. Với một số thiết kế, nhiệt dư còn làm thay đổi cảm giác bề mặt và độ mềm của hình in.
Kiểm soát nhiệt độ và thời gian giúp xưởng in:
- Duy trì độ bám dính và độ bền của hình in theo yêu cầu sử dụng.
- Hạn chế lỗi do sấy thiếu hoặc quá nhiệt.
- Đảm bảo chất lượng đồng đều giữa các sản phẩm trong cùng lô.
- Chọn quy trình phù hợp với loại vải, độ dày lớp mực và thiết bị đang dùng.
Lưu ý, nhiệt độ hiển thị trên bảng điều khiển máy sấy không nhất thiết là nhiệt độ thực tế của lớp mực. Vì vậy, không nên chỉ dựa vào cài đặt của máy để kết luận hình in đã được xử lý đủ.
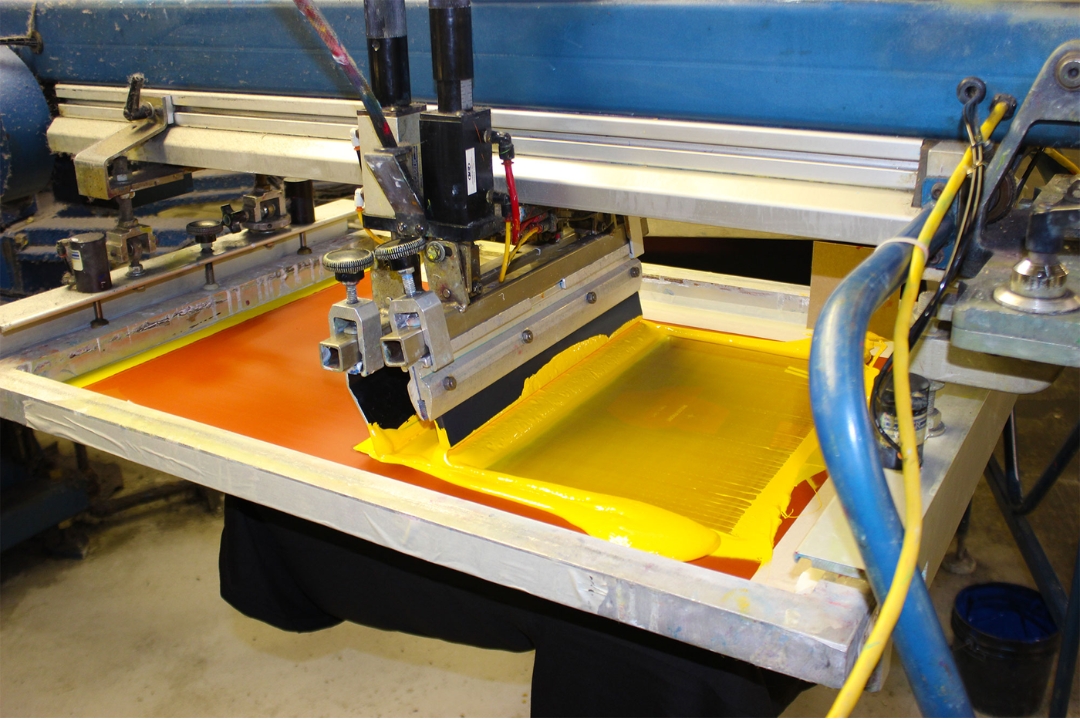
Nhiệt độ sấy mực in lụa gốc nước phụ thuộc vào những yếu tố nào?
Khoảng 150–160°C trong một khoảng thời gian nhất định có thể được dùng làm mốc tham khảo ban đầu cho một số loại mực in vải gốc nước. Tuy nhiên, nhiệt độ và thời gian chính xác phải theo hướng dẫn kỹ thuật của nhà sản xuất. Một số sản phẩm có công thức đóng rắn ở nhiệt độ thấp hơn hoặc yêu cầu điều kiện khác.
Các yếu tố thường ảnh hưởng đến quy trình gồm:
- Công thức mực: Mực trắng dẻo, bóng dẻo, pigment và mực tạo hiệu ứng có thể có yêu cầu xử lý khác nhau. Nếu phối thêm chất phụ trợ, cần kiểm tra hướng dẫn tương thích và thời gian sử dụng sau khi pha.
- Chất liệu vải: Cotton, vải pha và polyester khác nhau về khả năng chịu nhiệt, độ co rút và đặc tính bề mặt. Vải nhạy nhiệt cần được thử trước để tránh biến dạng hoặc đổi màu.
- Độ dày lớp in: Lớp mực dày hoặc hình in nhiều lượt có thể cần thời gian truyền nhiệt lâu hơn lớp in mỏng. Không nên tăng nhiệt tùy ý để bù cho thời gian sấy chưa đủ.
- Thiết bị và tốc độ chuyền: Máy sấy băng tải, máy sấy khí nóng và thiết bị ép nhiệt truyền nhiệt khác nhau. Tốc độ băng tải, khoảng cách và luồng khí đều ảnh hưởng đến kết quả.
- Điều kiện môi trường: Độ ẩm, nhiệt độ xưởng và tình trạng thông gió có thể tác động đến tốc độ bay hơi nước trước khi mực được xử lý nhiệt.

Để chọn đúng hệ mực theo chất liệu và phương pháp in, xưởng có thể tham khảo thêm bài viết so sánh mực in lụa gốc nước và plastisol. Với từng sản phẩm cụ thể, tài liệu kỹ thuật của nhà cung cấp vẫn là căn cứ chính.
| Yếu tố cần kiểm soát | Cách kiểm tra hoặc điều chỉnh |
|---|---|
| Nhiệt độ thực tế của lớp in | Dùng thiết bị đo phù hợp hoặc miếng đo nhiệt độ; không chỉ dựa vào màn hình máy. |
| Thời gian tiếp xúc nhiệt | Đối chiếu tốc độ băng tải và thời gian xử lý theo hướng dẫn sản phẩm. |
| Độ dày lớp mực | Thử với cấu trúc in thực tế, nhất là hình in nhiều lượt hoặc có độ che phủ cao. |
| Khả năng chịu nhiệt của vải | In và sấy mẫu trước, sau đó kiểm tra co rút, đổi màu và biến dạng. |
Cách kiểm tra mực đã khô và đóng rắn đúng cách
Quan sát bề mặt chỉ giúp đánh giá mực đã khô đến mức nào, không thể thay thế hoàn toàn việc kiểm tra độ bền. Xưởng nên kiểm tra cả điều kiện sấy lẫn đặc tính của hình in sau xử lý.
- Đo nhiệt độ tại lớp in: Kiểm tra trong điều kiện vận hành thực tế, gồm loại vải, vị trí đặt sản phẩm và tốc độ máy. Nếu máy có vùng nhiệt không đồng đều, hãy đo ở nhiều vị trí.
- Đối chiếu thời gian xử lý: Xác định thời gian sản phẩm thực sự nằm trong vùng nhiệt cần thiết. Đảm bảo thời gian này đáp ứng hướng dẫn của nhà sản xuất mực.
- Kiểm tra độ bám sau khi nguội: Quan sát xem lớp mực có bong mép, dính bất thường hoặc xuất hiện vết nứt khi kéo giãn vải hay không. Thử nghiệm này chỉ mang tính sàng lọc ban đầu.
- Thực hiện thử giặt theo yêu cầu: Với sản phẩm cần độ bền giặt, kiểm tra mẫu theo phương pháp và điều kiện sử dụng dự kiến. Ghi lại thông số sấy để so sánh giữa các lần thử.
Nên ghi chép mã mực, loại vải, số lượt in, nhiệt độ đo được, thời gian và kết quả kiểm tra. Nhật ký thử nghiệm giúp tìm nguyên nhân nhanh hơn khi đổi lô vải hoặc điều chỉnh dây chuyền.
Dấu hiệu hình in chưa được xử lý nhiệt đầy đủ
Một số biểu hiện dưới đây có thể cho thấy quy trình chưa phù hợp, nhưng không phải lúc nào cũng chỉ do thiếu nhiệt. Độ bám kém còn có thể liên quan đến chất liệu, lớp hoàn tất trên vải, cách pha mực hoặc thao tác in.
- Hình in bong hoặc tách khỏi vải khi kéo nhẹ hay sau khi giặt.
- Lớp mực bị nứt khi vải co giãn, dù bề mặt đã khô.
- Màu in phai hoặc bột màu tách ra bất thường sau sử dụng.
- Mực còn dính, mềm hoặc có cảm giác chưa ổn định sau khi nguội.
Khi gặp lỗi, không nên lập tức tăng nhiệt độ tối đa. Hãy kiểm tra lại thông số sản phẩm, nhiệt độ thực tại lớp in, thời gian lưu nhiệt và độ dày lớp mực. Nếu mực bị khô trên lưới trong lúc thao tác, có thể xem hướng dẫn cách xử lý mực in lụa bị khô trên lưới để phân biệt vấn đề trên lưới với lỗi xử lý nhiệt sau in.

Lưu ý khi sấy trên các chất liệu vải khác nhau
Không nên áp dụng một quy trình sấy cho mọi loại vải. Trước khi chạy đơn hàng, cần thử mẫu bằng đúng loại vải, màu nền, cấu trúc hình in và thiết bị sẽ dùng trong sản xuất.
- Vải cotton: Có thể chịu nhiệt khác với các loại vải tổng hợp, nhưng vẫn cần kiểm tra co rút và ảnh hưởng của lớp hoàn tất. Độ thấm hút và bề mặt vải cũng có thể tác động đến độ phủ của mực.
- Vải thun co giãn: Kiểm tra độ đàn hồi của hình in sau khi xử lý. Lớp mực dày hoặc không phù hợp với độ co giãn của nền vải có thể nứt khi kéo.
- Vải polyester: Thử trước nguy cơ đổi màu hoặc di chuyển màu từ nền vải sang hình in, đặc biệt khi sử dụng nhiệt. Chỉ dùng mực được nhà cung cấp khuyến nghị cho loại vải và điều kiện sản xuất đó.
- Vải pha hoặc vải có lớp phủ: Thành phần pha và chất xử lý bề mặt có thể ảnh hưởng đến độ bám cũng như khả năng chịu nhiệt. Cần thử cả độ bền sau giặt và tình trạng bề mặt vải.
Trong mọi trường hợp, hãy làm theo bảng thông số của từng sản phẩm và kiểm tra mẫu trước khi sản xuất số lượng lớn. Nếu cần tư vấn chọn mực in trắng dẻo hoặc hệ mực phù hợp với chất liệu cụ thể, nên cung cấp cho đơn vị kỹ thuật thông tin về vải, thiết bị và yêu cầu thành phẩm.
Nhiệt độ sấy mực in lụa gốc nước không có một mức áp dụng cho tất cả sản phẩm. Mốc 150–160°C chỉ nên xem là khoảng tham khảo thường gặp; thông số chính xác cần dựa trên tài liệu kỹ thuật, nhiệt độ thực tại lớp mực, thời gian xử lý và khả năng chịu nhiệt của vải. Hãy thử mẫu, kiểm tra độ bền và ghi lại thông số trước khi sản xuất hàng loạt.
Liên hệ Hóa chất in vải TTK để được tư vấn lựa chọn mực, hướng dẫn kỹ thuật và báo giá sản phẩm phù hợp với quy trình của xưởng. Hotline: 0918.428.209.
Tin liên quan
- Mua mực in lụa gốc nước giá sỉ ở đâu uy tín?
- Nước làm Cứng Bản A&B: Giúp Tăng Độ Bền Cho Bản In Lụa
- Chất phủ mờ cho in vải
- Chống nhiễm in lụa là gì? Vì sao cần dùng trợ chất chống nhiễm?
- Nước cứng bản A & B cho in lụa
- In kỹ thuật số trên vải là gì? Ưu nhược điểm của in KTS
- Hóa chất in vải có an toàn không? Cách chọn hóa chất cho xưởng in
- Các loại keo chụp bản phổ biến trên thị trường hiện nay
Có thể bạn quan tâm
-

Cách xử lý mực in lụa bị khô trên lưới hiệu quả
-
Mực in lụa gốc nước và plastisol: Nên chọn loại nào?
-
Mua mực in lụa gốc nước giá sỉ ở đâu uy tín?
-

Mực in trắng dẻo độ bám tốt, không nứt hình
-
Mực in máy tự động cho vải không dệt
-

Mực in vải cần đảm bảo những tiêu chí nào?
-
Mực in vải giá rẻ | Hỗ trợ kỹ thuật tận xưởng
-
Màu pigment công nghiệp cho sản xuất màu vẽ, mực in
-
Mực in pigment TTK có những ưu điểm gì?
-

Các loại mực in trên vải không dệt
-
Vải không dệt là gì? Ưu, nhược điểm và ứng dụng
-
In PET chuyển nhiệt là gì? Ưu và nhược điểm của in PET
-
Màng PET chuyển nhiệt tạo hiệu ứng bề mặt vải
-
Cách chọn Mực in lụa cho vải polyester
-

Hóa chất in vải có an toàn không? Cách chọn hóa chất cho xưởng in
-
Trợ chất chậm khô cho mực in lụa



 Giới thiệu
 Tin tức
 Tuyển dụng
 Liên hệ